

Werkstücke hergestellt mit unseren Grob-Verfahren und -Maschinen
Hergestellt mit unseren Grob-Verfahren Kaltumformen, Innenumformen, Stanzen & Prägen und Drücken
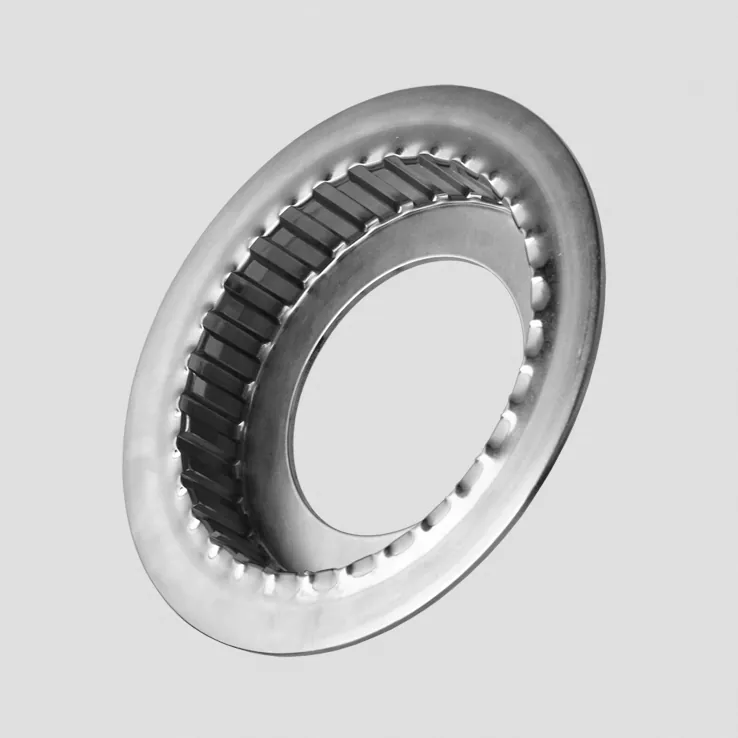
Fliehkraftoptimierter Kupplungslamellenträger
Der fliehkraftoptimierte Kupplungslamellenträger ist eine Variante des Lamellenträgers, bei der die Verzahnung Innen bis ans offene Ende genutzt werden kann und trotzdem ein verstärkender radialer Ring am offenen Ende des Lamellenträgers stehen bleibt. Ernst Grob fertigt ihn durch Innenumformen auf der Maschine i9 oder durch Abrollformen auf der T12. Das ermöglicht ein einfacheres und stabileres Bauteil.
Mehr erfahren
Lamellenträger
Ein Lamellenträger ist ein Bauteil von Lamellenkupplungen, das die Lamellen über eine Innen- oder Aussenverzahnung führt. Ernst Grob fertigt Lamellenträger über eine durchgängige Prozesskette von der Platine bis zum fertigen Teil, mit Drücken, Kaltwalzen und Stanzen.
Mehr erfahren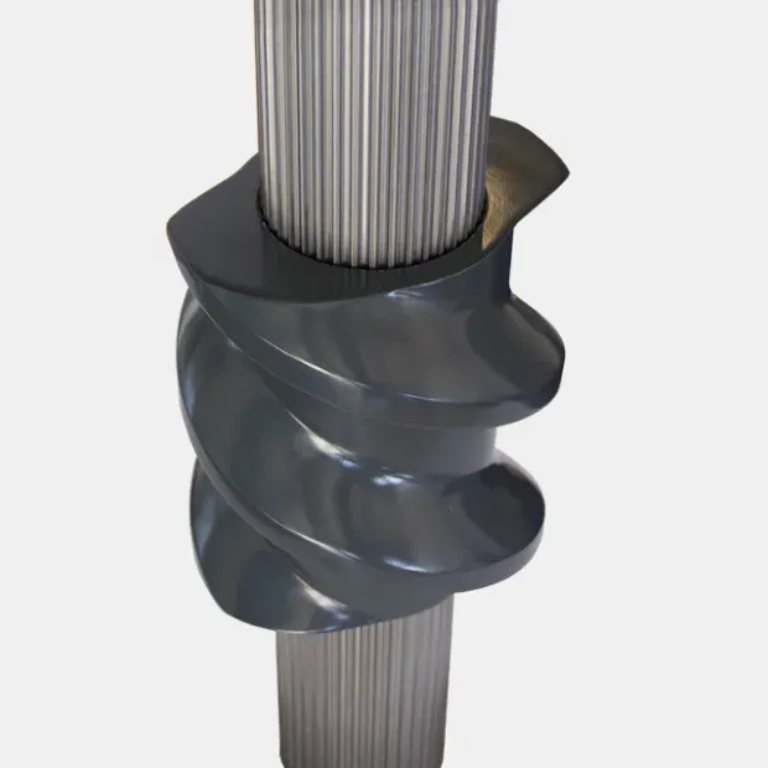
Extruder-Wellen
Für Extruder fertigt Ernst Grob sehr lange und z.T. auch grosse verzahnte Wellen. Auf einer neuen Maschine lassen sich Wellen bis 12 Meter Länge und rund 2 Tonnen Gewicht herstellen. Die Verzahnung entsteht durch Kaltumformen.
Mehr erfahren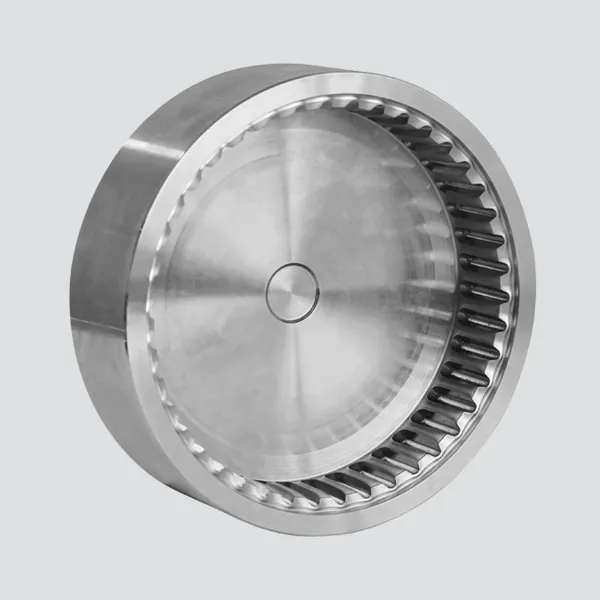
Innenverzahnung
Eine Innenverzahnung ist eine Verzahnung an der Innenseite eines ringförmigen Bauteils, etwa eines Getriebe-Hohlrads. Ernst Grob fertigt Innenverzahnungen durch Innenumformen auf der Maschine i9. Die Verzahnung kann über die Länge unterschiedlich gestaltet werden.
Mehr erfahren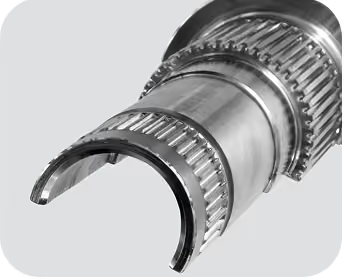
Rotorwelle
Die Rotorwelle ist die zentrale Welle im Rotor eines Elektromotors und überträgt dessen Drehmoment. Ernst Grob fertigt Rotorwellen auch in Hohlausführung durch Aussenumformen, was Material und Gewicht spart.
Mehr erfahren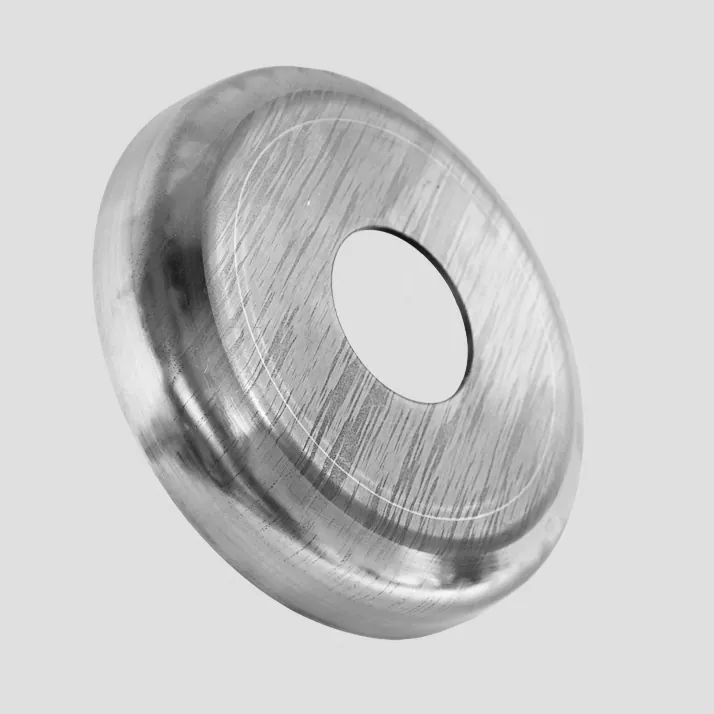
Blechtopf aus Komplex-Phasen-Stahl
Ein Blechtopf aus Komplex-Phasen-Stahl ist ein rotationssymmetrischer Hohlkörper. Ernst Grob fertigt ihn durch Drücken (Spinning) auf den Maschinen R3 und T12. Bei einem Komplexphasenstahl (CP-Stahl, Complex Phase Steel) verändert sich beim Kaltumformen sowohl das Gefüge als auch die mechanischen Eigenschaften. Hierbei steigen insbesondere die Steckgrenze und die Härte deutlich an.
Mehr erfahren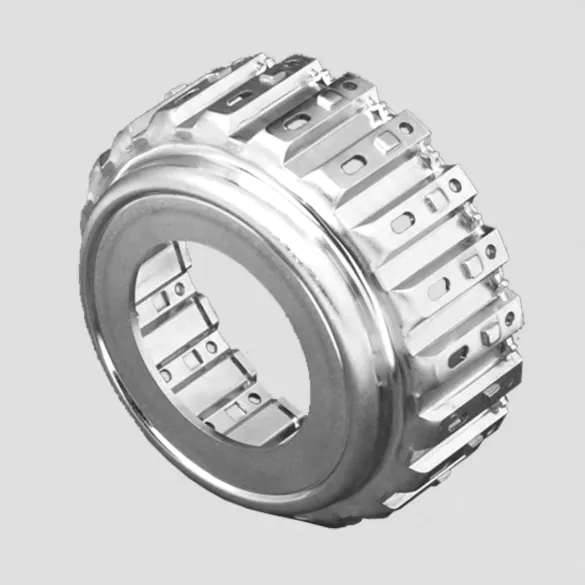
Sprengring-Nuten, axiale Anschläge und Öllöcher
Sprengring-Nuten, axiale Anschläge und Öllöcher sind Funktionselemente, die Ernst Grob durch Stanzen und Prägen auf der Maschine S8 an z.B. Lamellenträgern einbringt. Durch die Kombination von Walz- und Stanzprozess entsteht eine besonders stabile Sprengring-Nut.
Mehr erfahren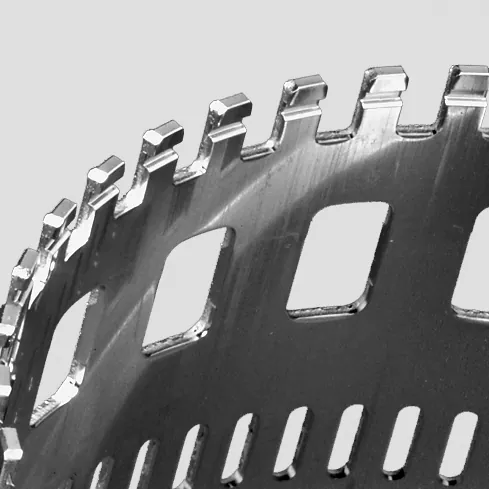
Drehzahlsensor-Schlitze an Lamellenträgern
Drehzahlsensor-Schlitze werden an Lamellenträgern eingebracht, damit zur Getriebesteuerung die Drehzahl am Bauteil gemessen werden kann. Ernst Grob fertigt solche Schlitze an Blechteilen durch Stanzen und Prägen.
Mehr erfahren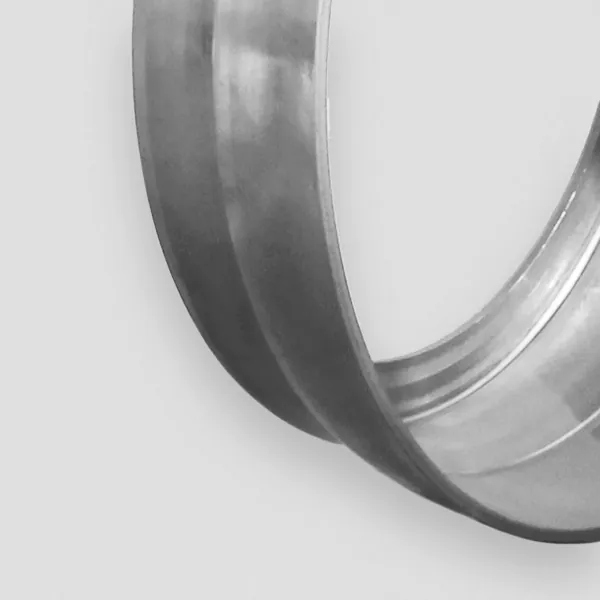
Gedrückte Vorform zum Verzahnen
Eine gedrückte Vorform ist ein durch Drücken hergestellter Rohling, der in Folgeprozessen weiterverarbeitet wird, etwa zum Verzahnen. Ernst Grob fertigt sie auf der Drückmaschine R3.
Mehr erfahren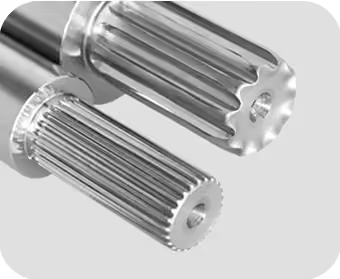
Steckachsen
Eine Steckachse ist eine verzahnte Welle, die als steckbare, formschlüssige Verbindung Drehmoment zwischen zwei Bauteilen überträgt. Ernst Grob fertigt die Verzahnung durch spanloses Kaltumformen, je nach Lage der Verzahnung durch Kaltwalzen oder Abrollformen. Das Ergebnis ist eine kaltverfestigte Verzahnung mit hoher Oberflächengüte.
Mehr erfahren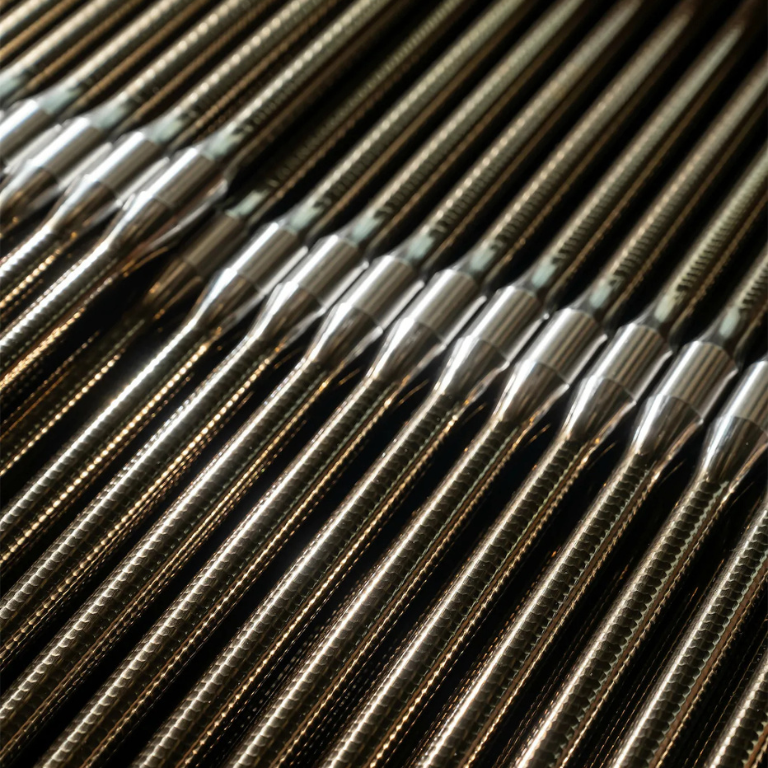
Torsionsstäbe (Drehstabfedern)
Torsionsstäbe (Drehstabfedern) sind Bauteile, die über ihre elastische Verdrehung als Feder wirken. Ernst Grob zählt zu den wenigen Anbietern, die sie in der geforderten Qualität umformtechnisch fertigen.
Mehr erfahren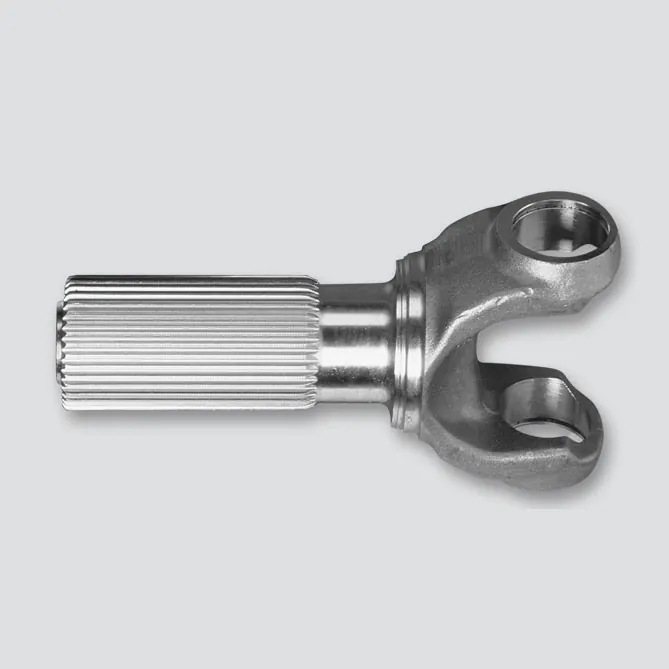
Gabel- und Gelenkwellen
Eine Gabelwelle ist eine Welle mit einem gabelförmigen Ende und einer Verzahnung auf dem Schaft, über die Drehmoment übertragen wird. Ernst Grob walzt die Verzahnung kalt auf den Maschinen C9 oder A9. Durch die Kaltumformung entsteht eine kaltverfestigte Verzahnung mit hoher Festigkeit.
Mehr erfahren